 当前位置:
铆螺母枪在钣金加工中的应用:手持与机器人薄板螺纹方案
钣金加工是拉铆螺母用量最大的领域之一。机柜、门板、安装板、家电外壳这类薄板件,后续要靠螺丝装配门铰链、导轨、层板和附件,必须在1-3mm的板上做出耐用的内螺纹。铆螺母枪正是为解决这一问题而生,手持和机器人轴都能做,本文讲清它在钣金工艺中的应用位置和配合要点。
一、钣金螺纹连接的三个痛点
手持与机器人共用一套成型原理
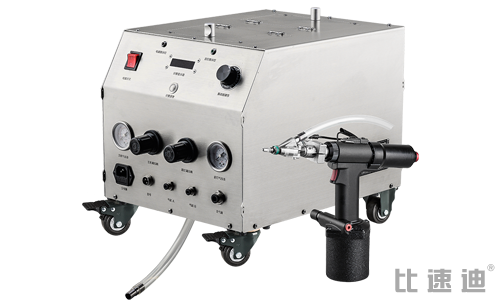
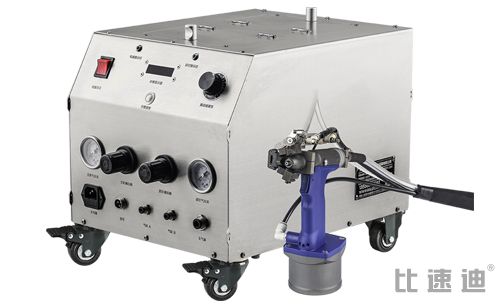
无论手持还是机器人外挂轴,铆螺母枪的成型原理一致:螺杆旋入螺母、轴向拉铆使螺母端部鼓包夹紧板材、再反转退出。区别在于手持枪由工人控制垂直和贴紧,机器人轴由程序和治具保证姿态。正因为原理相同,两种形态对预制孔、板厚、螺杆行程和螺母规格的要求是一致的,选型时只要把规格和板厚确定,手持和机器人可以使用同一套工艺参数,这也是双形态能共用易损件、便于产线升级的原因。
操作要点:人工控姿态,设备控参数
手持工位上,质量取决于工人是否做到枪垂直板面、铆头贴紧、拉铆时不晃动;机器人工位上,这些由程序、治具和压力反馈保证。比速迪在交付时会分别培训:手持枪重点带教工人的三个动作和首件判断,机器人轴重点确认治具定位、点位程序和报警处理。两种形态都要求换规格、换螺杆后做首件,核对鼓包成型与螺纹通止,从动作和参数两端把质量管住。
手持控动作,机器人控程序
双形态下质量靠两端保证:手持工位培训工人做到枪垂直、铆头贴紧、拉铆不晃动;机器人工位由程序和治具保证姿态、压力和点位。比速迪建议两种形态都执行首件确认,换规格、换螺杆后核对鼓包成型和螺纹通止,机器人轴还要在首件时核对点位程序和报警阈值。通孔、盲孔分开流道和料盒,操作要点和首件流程统一培训,让手持经验与机器人数据衔接,人工工位和无人化工位都能稳定成型。
薄板攻丝不牢:板太薄时螺纹只有两三牙,螺丝稍用力就滑牙,且不能反复拆装;焊接螺母有缺陷:点焊螺母存在热变形、焊渣、虚焊和烧穿风险,还会破坏已做好的表面处理;背面不可达:箱体、方管、封闭腔体内部无法伸手放螺母或顶把。铆螺母单面施工、冷变形成型、可喷涂后装配,正好同时解决这三个问题。
二、典型钣金应用工件
| 领域 | 典型工件 | 常用螺母 |
|---|---|---|
| 服务器/通信机箱机柜 | 门板铰链、内部安装板、导轨固定 | M4-M6平头/沉头,不锈钢或钢 |
| 配电柜/控制柜 | 柜体框架、安装梁、门板、接地件 | M5-M8六角防滑型 |
| 家电厨卫 | 微波炉、空调、油烟机外壳与支架 | M3-M6平头铝/钢 |
| 铝单板/幕墙 | 铝单板背面挂件、加强筋固定 | 铝或不锈钢滚花型防电化学腐蚀 |
| 电梯/展示器材 | 轿厢件、方管框架、展示架 | M4-M8盲孔/通孔 |
三、钣金工艺配合要点
铆螺母的质量在钣金下料阶段就已决定:一是预制孔,孔径按螺母规格表加工,圆柱螺母用圆孔、六角螺母用六角孔,孔大了松、孔小了装不进;二是孔边距与孔距,离折弯边和板边要留出成型空间,避免鼓包顶边;三是折弯公差,两件叠合面应贴合,间隙过大强行拉铆会松动;四是表面处理顺序,尽量先喷涂/喷塑后铆螺母,避免螺纹孔被涂层堵塞,外观面选沉头螺母保持齐平。
四、从手工到自动:钣金车间的升级路径
多品种小批量的钣金厂,气动半自动铆螺母枪灵活、投入小;门板、安装板等点位固定且批量大的产品,上自动送料铆螺母枪后,工人省去取螺母、旋拧、反转动作,节拍和一致性明显提升;服务器机柜、汽车零部件这类专线可进一步做固定式或机器人单元。机箱机柜、配电柜企业可参考汽车行业的升级案例新能源汽车零部件铆接案例,设备类型对比见手持、固定式、双枪与机器人单元对比。
钣金应用 FAQ
钣金应用常见问题
有对应小规格和薄型铆螺母可选,但要严格控制孔径与拉力,建议寄板厚样片用手持枪或机器人轴试铆确认,避免鼓包穿透板面。
铝与钢接触在潮湿环境可能发生电化学腐蚀,幕墙、户外铝单板建议选铝或不锈钢螺母并做相应处理。
钻除旧螺母后一般不能在原孔直接重做,应在工艺允许时移位重新钻孔,或用加大规格修复,关键外观面首件必须确认定位治具。
可以,厂家面向全国,带手持枪或机器人轴用客户钣金件现场打样、测节拍与螺纹合格率。
钣金件要做铆螺母?发图纸评估
按板厚、孔径和点位给出机型与螺母规格建议,约10分钟出方案,咨询电话 13556668682。
五、钣金车间自动化改造的四个步骤
第一步统计:列出全部产品的螺母规格、单件点数、月产量和现有铆接工位人数,找出点位最多、批量最大的产品;第二步试机:让厂家带自动铆螺母枪用真实钣金件现场打样,记录单钉耗时、单件工时、螺纹合格率和工人评价;第三步试点:选一条门板或安装板专线先上一台设备,跑一个月完整订单,核算人工与不良的真实变化;第四步推广:把验证过的节拍和治具方案复制到同类工位,并把螺母规格、孔径标准固化到钣金工艺卡中,从下料环节保证一致性。机箱机柜、配电柜企业可参考钣金与不锈钢加工自动化提效。
多品种小批量先做规格归并(减少M规格种类),再用手持自动送料枪配合快速换型;机器人轴更适合规格稳定、点位固定的产品,不必一步到位。
延伸阅读:铆螺母种类与选型对照 · 通孔与盲孔加工要求 · 自动铆螺母枪
 上一篇